

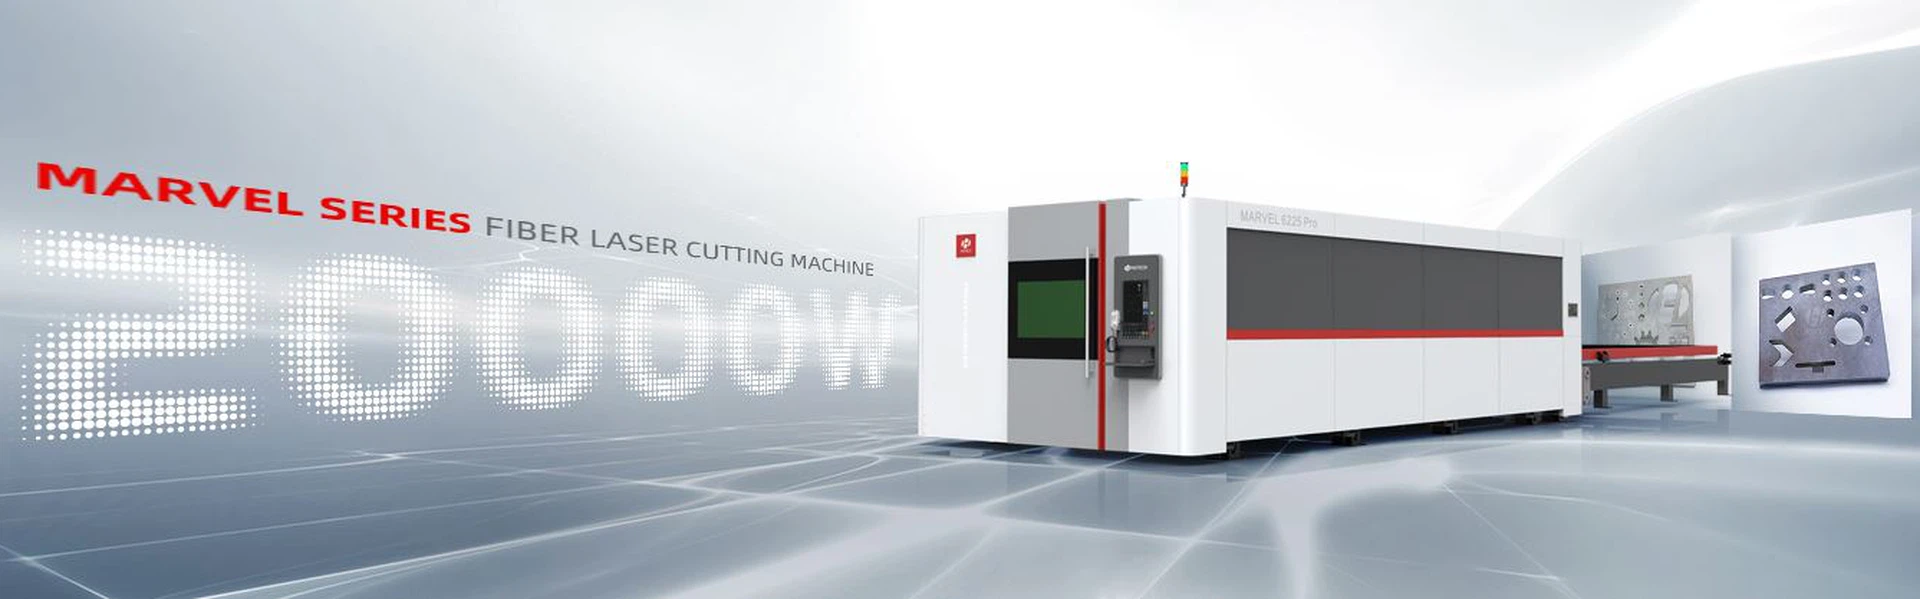
El corte por láser es casi el proceso de corte más avanzado del mundo. Puede cortar la mayoría de los materiales metálicos y no metálicos y se puede utilizar en muchas industrias. Tiene las ventajas de la fabricación de precisión, corte flexible, procesamiento de formas especiales, formación única, alta velocidad, alta eficiencia y puede resolver muchos problemas que no pueden resolverse con métodos convencionales. Este artículo hablará contigo sobre esta máquina.

El corte por láser es un proceso en el que el rayo láser emitido por el generador láser es enfocado por la lente para formar un pequeño punto de alta energía en el foco, de modo que el punto pueda enfocarse en una posición adecuada del material, absorbido por el material, se vaporiza rápidamente, se funde, se somete a ablación o alcanza el punto de ignición, y los desechos fundidos se expulsan con gases auxiliares a alta presión (incluidos dióxido de carbono, oxígeno, nitrógeno, etc.). El cabezal láser es impulsado por un servomotor programable, y el cabezal de corte se mueve a lo largo de una ruta predeterminada con el rayo moviéndose sobre el material, para cortar piezas de trabajo de varias formas.
La luz es roja, naranja, amarilla y verde, que puede ser absorbida o reflejada por los objetos; El láser también es luz, que mostrará diferentes características según las diferentes longitudes de onda. El medio de ganancia del generador láser (es decir, el medio que puede convertir la energía eléctrica en láser) determina la longitud de onda del láser, la potencia de salida y el campo de aplicación. El medio de ganancia del láser se puede dividir en gas, líquido y sólido. El gas representativo es el láser de gas CO2; Los sólidos representativos incluyen láser de fibra, láser YAG, láser rubí, láser semiconductor, etc.; Los láseres líquidos utilizan algunos líquidos (generalmente disolventes orgánicos, como tintes) como medio de trabajo para generar láseres y emitirlos.
Los diferentes materiales de los objetos de corte pueden absorber diferentes longitudes de onda del láser, por lo que es necesario adaptar los generadores de láser apropiados. En la actualidad, el generador de láser de fibra es el más utilizado en la industria del automóvil.
Los métodos de corte por láser incluyen principalmente el corte por fusión, el corte por oxidación, el corte por vaporización, el corte por fractura guiada, etc. Al seleccionar los métodos de corte, deben tenerse en cuenta sus características, los materiales de las placas y, a veces, las formas de corte. El corte por vaporización láser requiere más calor que la fusión y es adecuado para cortar materiales metálicos y no metálicos extremadamente delgados. El corte por oxidación láser es más rápido con la ayuda del calor de reacción del oxígeno y el metal, y la calidad del corte es relativamente mala, lo que es adecuado para el corte de placas gruesas. El corte por fusión con láser es ampliamente utilizado en la industria automotriz y de chapa debido al uso de gas de protección para evitar salpicaduras de escoria, costura de corte suave y buena calidad de corte. Además, el corte por fusión y el corte por gasificación pueden obtener una costura de corte libre de oxidación, lo cual es de gran importancia para el corte con requisitos especiales.
El proceso tecnológico de corte por láser es relativamente simple. La ruta de corte por láser y el programa de parámetros se configuran de antemano de acuerdo con los diferentes productos. Por lo general, primero se cortan los agujeros y luego se cortan los bordes. La producción de corte se puede realizar directamente después de que la primera pieza haya pasado la puesta en marcha. Pero no es fácil cortar productos de la mejor calidad. Está estrechamente relacionado con los materiales de corte, el modo láser, la potencia, la velocidad de corte, la presión del gas auxiliar, etc.
El láser generalmente tiene tres modos de trabajo: modo continuo, modo modulación y modo pulso.
En el modo continuo, la potencia de salida del láser es constante, lo que hace que el calor que ingresa a la hoja sea más uniforme. Es adecuado para el corte rápido en general. Por un lado, puede mejorar la eficiencia del trabajo, por otro lado, también es necesario evitar el cambio maligno de la zona afectada por el calor causado por la concentración de calor.
La potencia del láser del modo de modulación es función de la velocidad de corte. Puede mantener el calor que ingresa a la lámina de metal a un nivel relativamente bajo al limitar la potencia en cada punto, para evitar quemaduras en el borde de la costura de corte. Debido a su complejo control, no es muy eficiente y solo puede usarse en un corto período de tiempo.
Aunque el modo de pulso se puede subdividir en tres casos, en realidad es solo la diferencia de fuerza y, a menudo, se selecciona de acuerdo con las características de los materiales y la precisión de las estructuras.
El láser a menudo funciona en el modo de salida continua. Para obtener la mejor calidad de corte, es necesario ajustar la velocidad de avance para un material determinado, como la aceleración, la desaceleración y el retraso al girar. Por lo tanto, en el modo de salida continua, reducir la potencia no es suficiente y la potencia del láser debe ajustarse cambiando el pulso.
El gas utilizado para equipos de corte por láser incluye gas de trabajo láser, gas de protección y gas auxiliar.
El nitrógeno se usa generalmente para cortar acero inoxidable y algunos aceros de alta resistencia, que se usan para evitar reacciones de oxidación y soplar materiales fundidos. Se requiere que la pureza del nitrógeno sea alta. Para acero inoxidable con un diámetro de más de 8 mm, generalmente se requiere una pureza del 99,999 por ciento. El oxígeno es adecuado para el corte de placas gruesas, el corte de alta velocidad y el corte de placas extremadamente delgadas. Air es adecuada para cortar placas de aluminio, no metálicas y de acero galvanizado. Hasta cierto punto, puede reducir la película de óxido y ahorrar costos. En términos de costo, el oxígeno utilizado para el corte de acero al carbono es relativamente barato y el nitrógeno utilizado para el corte de acero al carbono es grande. Cuanto más grueso es el acero inoxidable, mayor es el contenido de nitrógeno y la pureza, mayor es el costo. En la actualidad, el costo de reducción del nitrógeno de alta pureza es de aproximadamente 35-40CNY/h, que es más alto que el del oxígeno, aproximadamente 10-15CNY/h.
La velocidad máxima del corte por láser puede alcanzar los 40 m/min y el procesamiento real suele ser solo 1/3 - 1/2 de la velocidad máxima. Porque cuanto mayor sea la velocidad, menor será la precisión dinámica del servomecanismo, lo que afecta directamente la calidad del corte. Al cortar agujeros redondos, cuanto mayor sea la velocidad de corte, menor será el diámetro del agujero y peor será la redondez. La velocidad de corte máxima solo se puede utilizar para mejorar la eficiencia en el corte recto largo. En el proceso de corte real, es necesario ajustar la potencia del láser, la presión del aire y otros parámetros relevantes para lograr la velocidad de corte óptima adecuada para el producto según el material, el grosor y los requisitos técnicos relevantes del producto.
De acuerdo con los diferentes requisitos del producto, es necesario ajustar continuamente los parámetros en diferentes condiciones de trabajo para lograr los mejores parámetros del proceso. La precisión de posicionamiento nominal que se puede lograr mediante el corte por láser es {{0}},08 mm, y la precisión de posicionamiento repetido es 0,03 mm. De hecho, la tolerancia mínima que se puede lograr es: apertura ± 0,05 mm, ubicación del orificio ± 0,2 mm.
Los diferentes materiales y los diferentes espesores requieren una energía de fusión diferente, y la potencia de salida del láser requerida también es diferente. Durante la producción, es necesario equilibrar la velocidad y la calidad de la producción, seleccionar y configurar la potencia de salida y la velocidad de corte adecuadas, garantizar que haya la energía adecuada en el área de corte y que los materiales se puedan derretir y expulsar de manera efectiva a tiempo.
La eficiencia del láser para convertir energía eléctrica en energía láser es de aproximadamente 30 por ciento ~ 35 por ciento, la potencia de salida es de 1500 W y la potencia de entrada es de aproximadamente 4285 W ~ 5000 W. El consumo de energía de entrada real es mucho mayor que la potencia de salida nominal. Además, de acuerdo con el principio de conservación de energía, otras energías se convierten en energía térmica para la emisión, por lo que el láser debe estar equipado con un enfriador para enfriarse.
Acerca de HGTECH: HGTECH es pionera y líder en aplicaciones industriales láser en China, y el proveedor autorizado de soluciones globales de procesamiento láser. Hemos organizado de manera integral equipos láser inteligentes, líneas de producción de medición y automatización, y construcción de fábricas inteligentes para brindar soluciones generales para la fabricación inteligente.


