

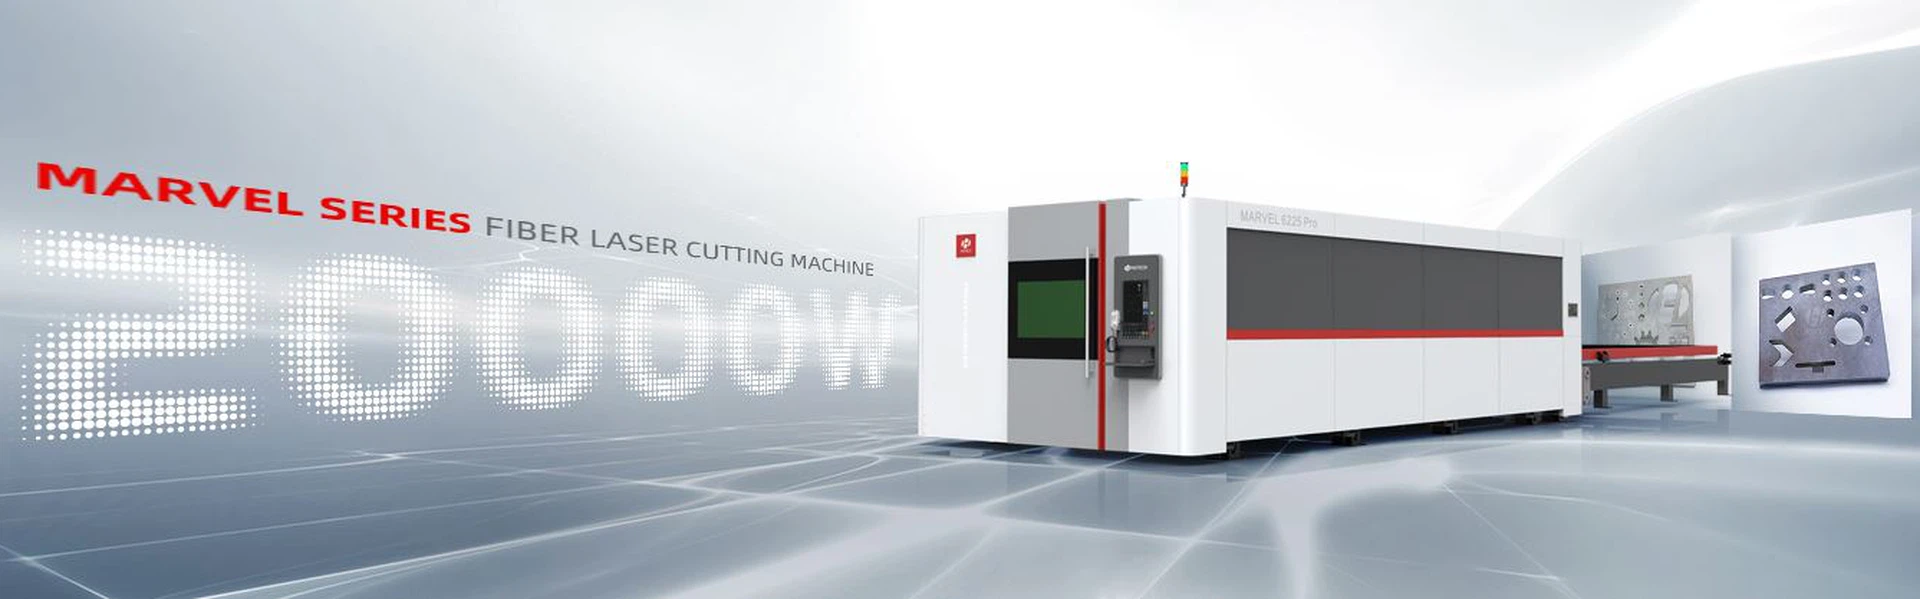
Máquina de corte por lásertiene muchas ventajas, muy adecuado para la producción por lotes a gran escala, utilizado para procesar piezas de chapa puede mejorar en gran medida la productividad laboral, tiene las ventajas del procesamiento de piezas de alta precisión, ciclo de procesamiento corto, el proceso de procesamiento sin reemplazar el molde de estampado se puede procesar complejo arbitrario partes. En la actualidad, cada vez más fabricantes de procesamiento están introduciendo el cortador láser de metal en la fábrica. En el proceso de corte por láser de láminas de metal, a menudo se encuentran varios problemas. Este documento presenta principalmente seis problemas y soluciones comunes.

1. Fenómeno de sobrecombustión
loscortador láser de metalesgenera una gran cantidad de calor al procesar la chapa. Normalmente, el calor se propagará a lo largo de la superficie de corte hasta la lámina de metal. Máquina de corte por láser en el procesamiento de agujeros pequeños, el exterior del agujero se puede enfriar completamente, un solo agujero dentro de la parte del agujero, el calor puede difundir el espacio es pequeño, la difusión del calor no está demasiado concentrada y es causada por una escoria colgante quemada en exceso , etc. Además, en el caso del corte de placas gruesas, la acumulación de metal fundido en la superficie durante el proceso de perforación y la alta acumulación de calor requerida para cortar la placa gruesa pueden desordenar el gas auxiliar, lo que resulta en un aumento de calor y por lo tanto sobre -incendio. Hay cuatro soluciones de la siguiente manera:
1). Agregue un punto de enfriamiento en la esquina o use la función de corte en bucle
El corte por láser tiene una esquina o una placa de ángulo agudo que es fácil de producir en la esquina o un fenómeno de sobrequemado de ángulo agudo, de modo que forma una ronda que afecta el rendimiento. Por lo tanto, puede agregar un enfriamiento en los puntos de la esquina, pausar y soplar en la esquina, lo que puede evitar quemarse de manera efectiva. También puede usar la función de corte en bucle para reducir la velocidad de corte y evitar el sobrecalentamiento causado por un aumento excesivo del calor.
2). Adoptar corte de nitrógeno
Al cortar metal, se necesita gas para ayudar, diferentes gases tienen diferentes características. Como gas inerte, el nitrógeno no produce reacciones químicas al cortar. Al cortar aleación de aluminio o acero inoxidable con nitrógeno, el corte con nitrógeno depende de la fusión de la energía del láser, el nitrógeno y el material en sí no producirán una reacción química, por lo que en el corte no se producirá un fenómeno de quemado excesivo. Además, la temperatura del área del punto de fusión es baja y el enfriamiento por nitrógeno, la protección, para garantizar que el material en la reacción de corte sea suave, uniforme, la cara del extremo de corte sea suave y uniforme, la rugosidad superficial baja y sin capa de óxido. Es fácil ver residuos colgantes en el fondo del nitrógeno. Por lo tanto, es necesario ajustar el gas a las condiciones de presión de gas auxiliar alta, pulso de baja frecuencia y salida máxima.
3). Prevenir la reacción de oxidación
Cuando usasmáquina de corte por láser de fibrapara procesar aleaciones de aluminio y acero inoxidable, el gas auxiliar utilizado es nitrógeno o aire. En el proceso de corte no se producirá la quema de los bordes, pero debido a la alta temperatura dentro del orificio, el fenómeno de la escoria colgante interna será más frecuente. En este caso, las rebabas y la escoria se pueden reducir aumentando la presión del gas auxiliar.
4). Usa láseres de alta potencia
El corte por láser de alta potencia y la tecnología de corte de superficie brillante se utilizan para procesar acero al carbono. Esta tecnología puede lograr el producto terminado con una superficie brillante y sin rebabas, evitar de manera efectiva el fenómeno de la quema excesiva y mejorar el rendimiento.
2. Análisis de la deformación de agujeros de corte.
Máquina de corte por láser de alta potenciaen el procesamiento de agujeros pequeños, el uso de perforación de pulso (punción suave), por lo que la energía del láser en un área pequeña está demasiado concentrada, el área de no procesamiento se quema, lo que resulta en la deformación del agujero, afecta la calidad de Procesando. En este momento, debemos cambiar la perforación de pulso (perforación suave) a la perforación de voladura (perforación ordinaria) en el programa de procesamiento para resolver el problema. Por el contrario, para la máquina de corte por láser con menos potencia, se debe adoptar la perforación por pulsos en el procesamiento de orificios pequeños para obtener un mejor acabado superficial.
3. Solución a las rebabas de la pieza de trabajo.
De acuerdo con el principio de trabajo y diseño demáquina de corte por láser de CO2, se analizan las siguientes razones para causar la rebaba de la pieza de trabajo: la posición superior e inferior del enfoque del láser no es correcta, es necesario realizar la prueba de posición del enfoque, de acuerdo con el desplazamiento del enfoque para ajustar; La potencia de salida del láser no es suficiente. Es necesario verificar si el generador láser funciona normalmente. Si es así, observe si el valor de salida del botón de control del láser es correcto y ajústelo. La velocidad de la línea de corte es demasiado lenta, es necesario aumentar la velocidad de la línea en el control de operación; La pureza del gas de corte no es suficiente, es necesario proporcionar gas de corte de alta calidad; Compensación de enfoque láser, necesita hacer la prueba de posición de enfoque, de acuerdo con el enfoque de la compensación para ajustar; La máquina es inestable cuando funciona durante mucho tiempo. Necesita ser apagado y reiniciado.
4. El láser no corta completamente
Después del análisis, se puede encontrar que las siguientes situaciones son los principales casos de inestabilidad de mecanizado: la elección de la boquilla láser y el espesor de la placa de mecanizado no coinciden; La velocidad de la línea de corte por láser es demasiado rápida, es necesario operar el control para reducir la velocidad de la línea; Además, se debe tener en cuenta que la lente láser de longitud focal de 7,5 "debe reemplazarse cuando la máquina de corte por láser corta la placa de acero al carbono por encima de 5 mm.
5. Solución en el corte de chispa anormal de acero bajo en carbono
Esta situación afectará la calidad del procesamiento del acabado de las partes de la sección de corte. En este momento en que los otros parámetros son normales, debe considerar la siguiente situación: cuando hay una pérdida de la cabeza del láser, será necesario un reemplazo a tiempo. En el caso de no reposición nueva, se debe aumentar la presión del gas de trabajo de corte; El hilo en la conexión entre la boquilla y el cabezal del láser está suelto. En este momento, deje de cortar inmediatamente, verifique el estado de conexión del cabezal láser y restablezca el hilo.
6. Selección del punto de punción durante el corte por láser
El principio de funcionamiento del rayo láser de procesamiento de corte por láser es: en el proceso de procesamiento, el material después de la irradiación láser continua en el centro de la formación de un hoyo, y luego por el flujo de aire de trabajo coaxial del rayo láser pronto eliminará el material fundido para formar un agujero . Este orificio es similar al orificio de roscado del corte lineal, y el rayo láser toma este orificio como punto de partida para el corte de contornos. Normalmente, la dirección de enrutamiento del rayo láser de trayectoria óptica voladora es perpendicular a la dirección tangente del contorno de corte de la pieza procesada.
Por lo tanto, el rayo láser comenzó a penetrar la placa de acero para ingresar al contorno de la pieza cortando este período de tiempo, la velocidad de corte en la dirección del vector tendrá un gran cambio, es decir, la dirección del vector de rotación de 90 grados , desde la perpendicular al contorno de corte de la dirección de la tangente para coincidir con el contorno de corte, es decir, el ángulo con el contorno de la tangente es de 0 grados. Esto se procesará en la sección de corte del material que deja una superficie de corte relativamente rugosa, que es principalmente en un corto período de tiempo, el rayo láser en la dirección del vector de movimiento cambia rápidamente. Por lo tanto, en el uso de piezas de corte por láser se debe prestar atención a este aspecto de la situación. En general, en el diseño de piezas en la fractura de corte de superficie sin requisitos de rugosidad, no puede realizar un procesamiento manual en la programación de corte por láser, de modo que el software de control produzca automáticamente puntos de punción; Sin embargo, cuando el diseño de la sección de corte de las piezas a procesar tiene altos requisitos de rugosidad, debemos prestar atención a este problema, generalmente es necesario realizar un ajuste manual de la posición inicial del rayo láser en el programa de corte por láser, es decir , control manual del punto de punción. Es necesario mover el punto de punción generado por el programa láser a una posición razonable para cumplir con los requisitos de precisión superficial de las piezas mecanizadas.
SobreHGTECH: HGTECH es pionera y líder en aplicaciones industriales láser en China, y el proveedor autorizado de soluciones globales de procesamiento láser. Hemos organizado de manera integral equipos láser inteligentes, líneas de producción de medición y automatización, y construcción de fábricas inteligentes para brindar soluciones generales para la fabricación inteligente.


